Präzisionsstanzteile aus Koblenz für die Industrie
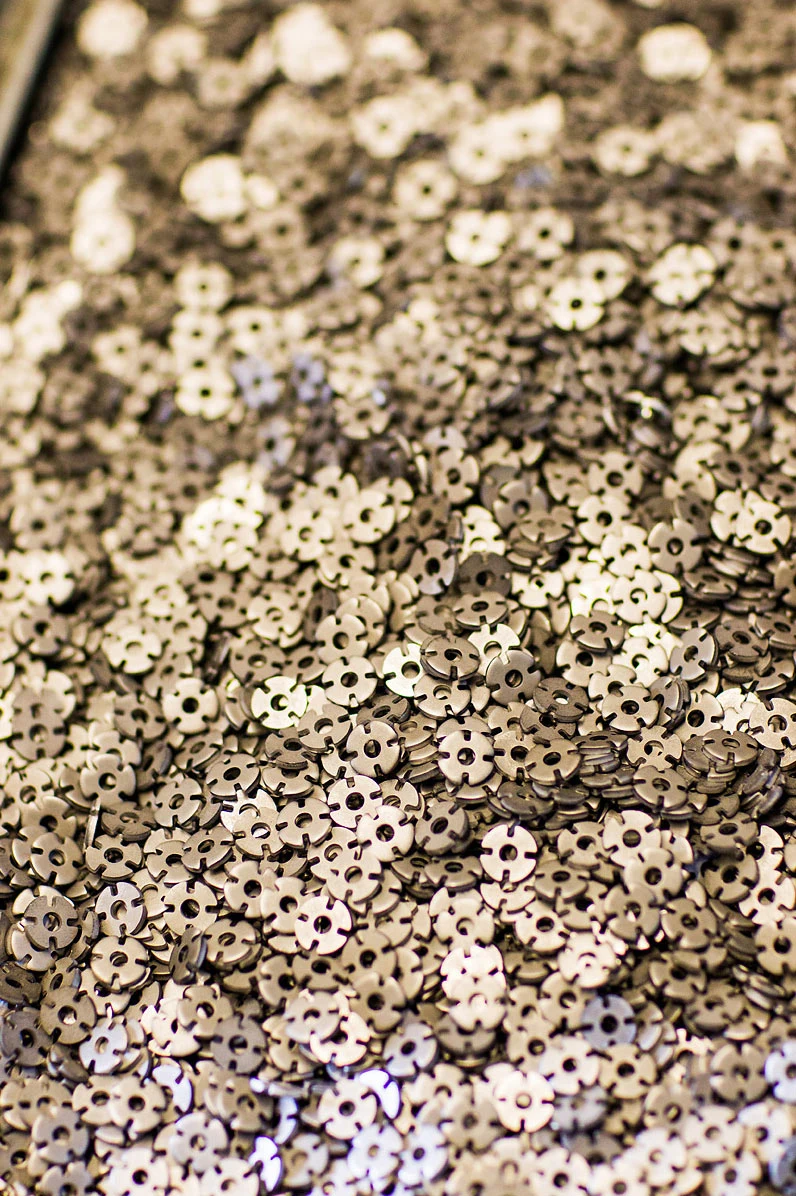
Wir stanzen, feinschneiden und gleitschleifen Teile nach Ihrer Zeichnung, mit Werkzeugen aus dem eigenen Werkzeugbau und geprüft nach DIN EN ISO 9001:2015.
Anfrage mit Zeichnung stellen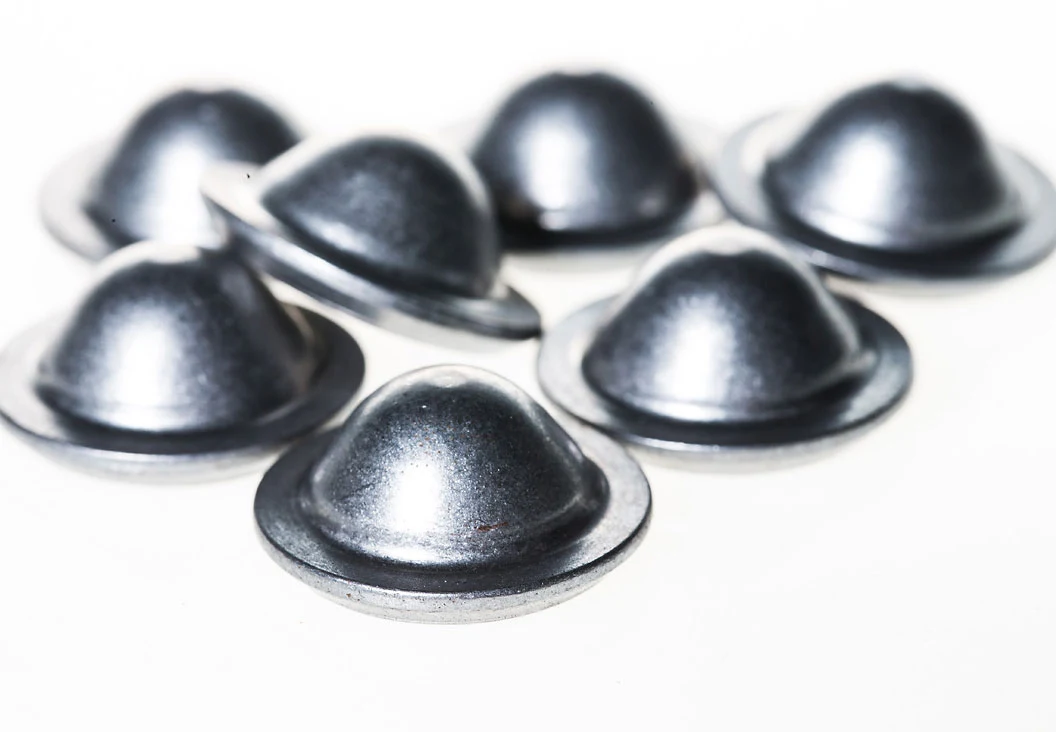
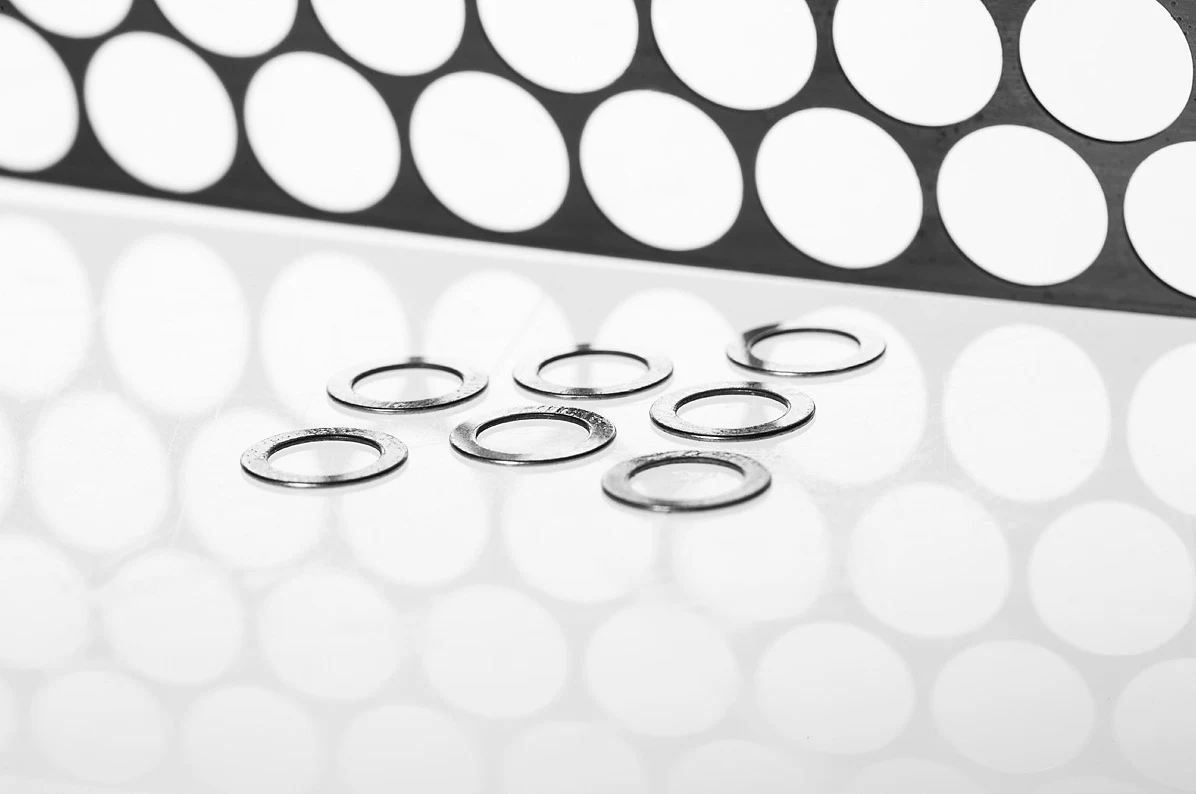
Stanzteile und Werkzeuge aus einer Hand
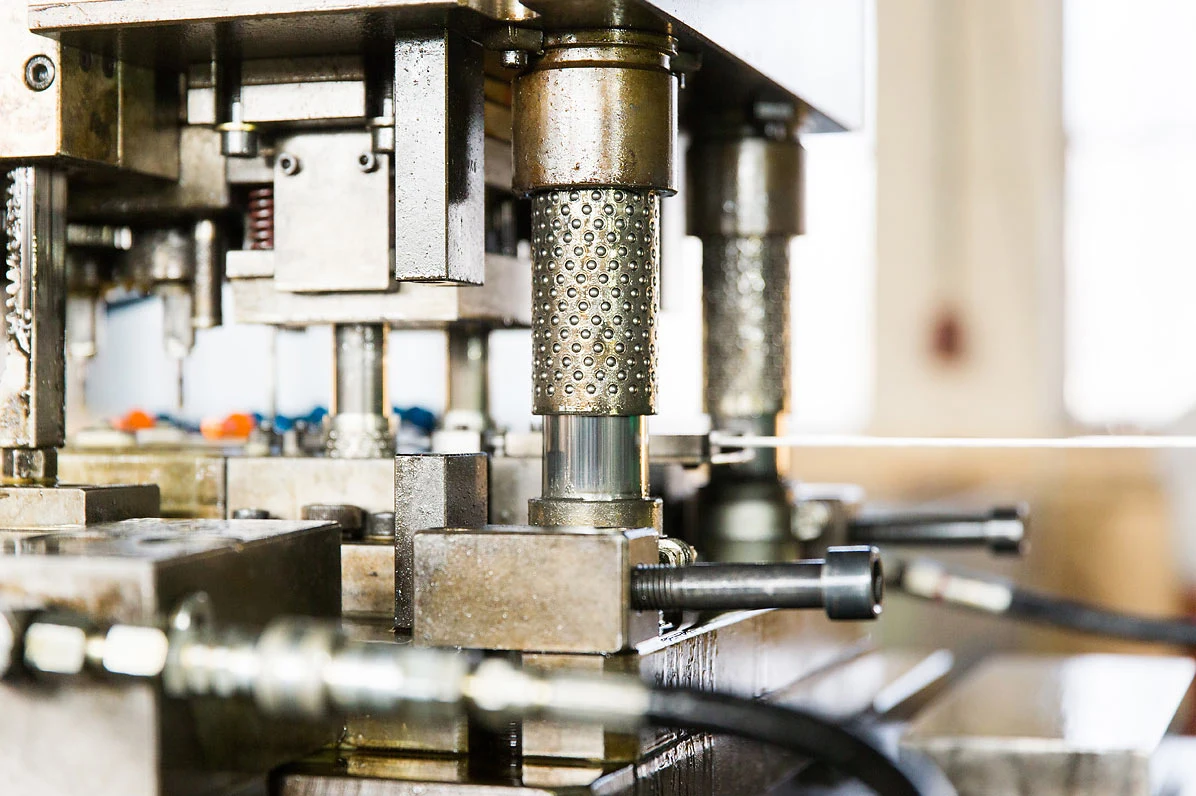
Seit 2009 fertigen wir in Koblenz technische Teile für Industriekunden. Stanztechnik, Werkzeugbau, Erodieren, Feinschneiden, Gleitschleifen und Engineering liegen bei uns unter einem Dach.
Gefertigt wird nach einem Qualitätsmanagement auf Basis der DIN EN ISO 9001:2015. Wir prüfen in jeder Phase, von der Entwicklung bis zur Serie.
So entsteht ein Stanzteil
Im Folgeverbundwerkzeug wird aus einem Band Schritt für Schritt ein fertiges Teil
Das Band läuft ein
Suchstifte halten Kurs
Die Bohrung entsteht
Die Kontur wird frei
Das Teil fällt
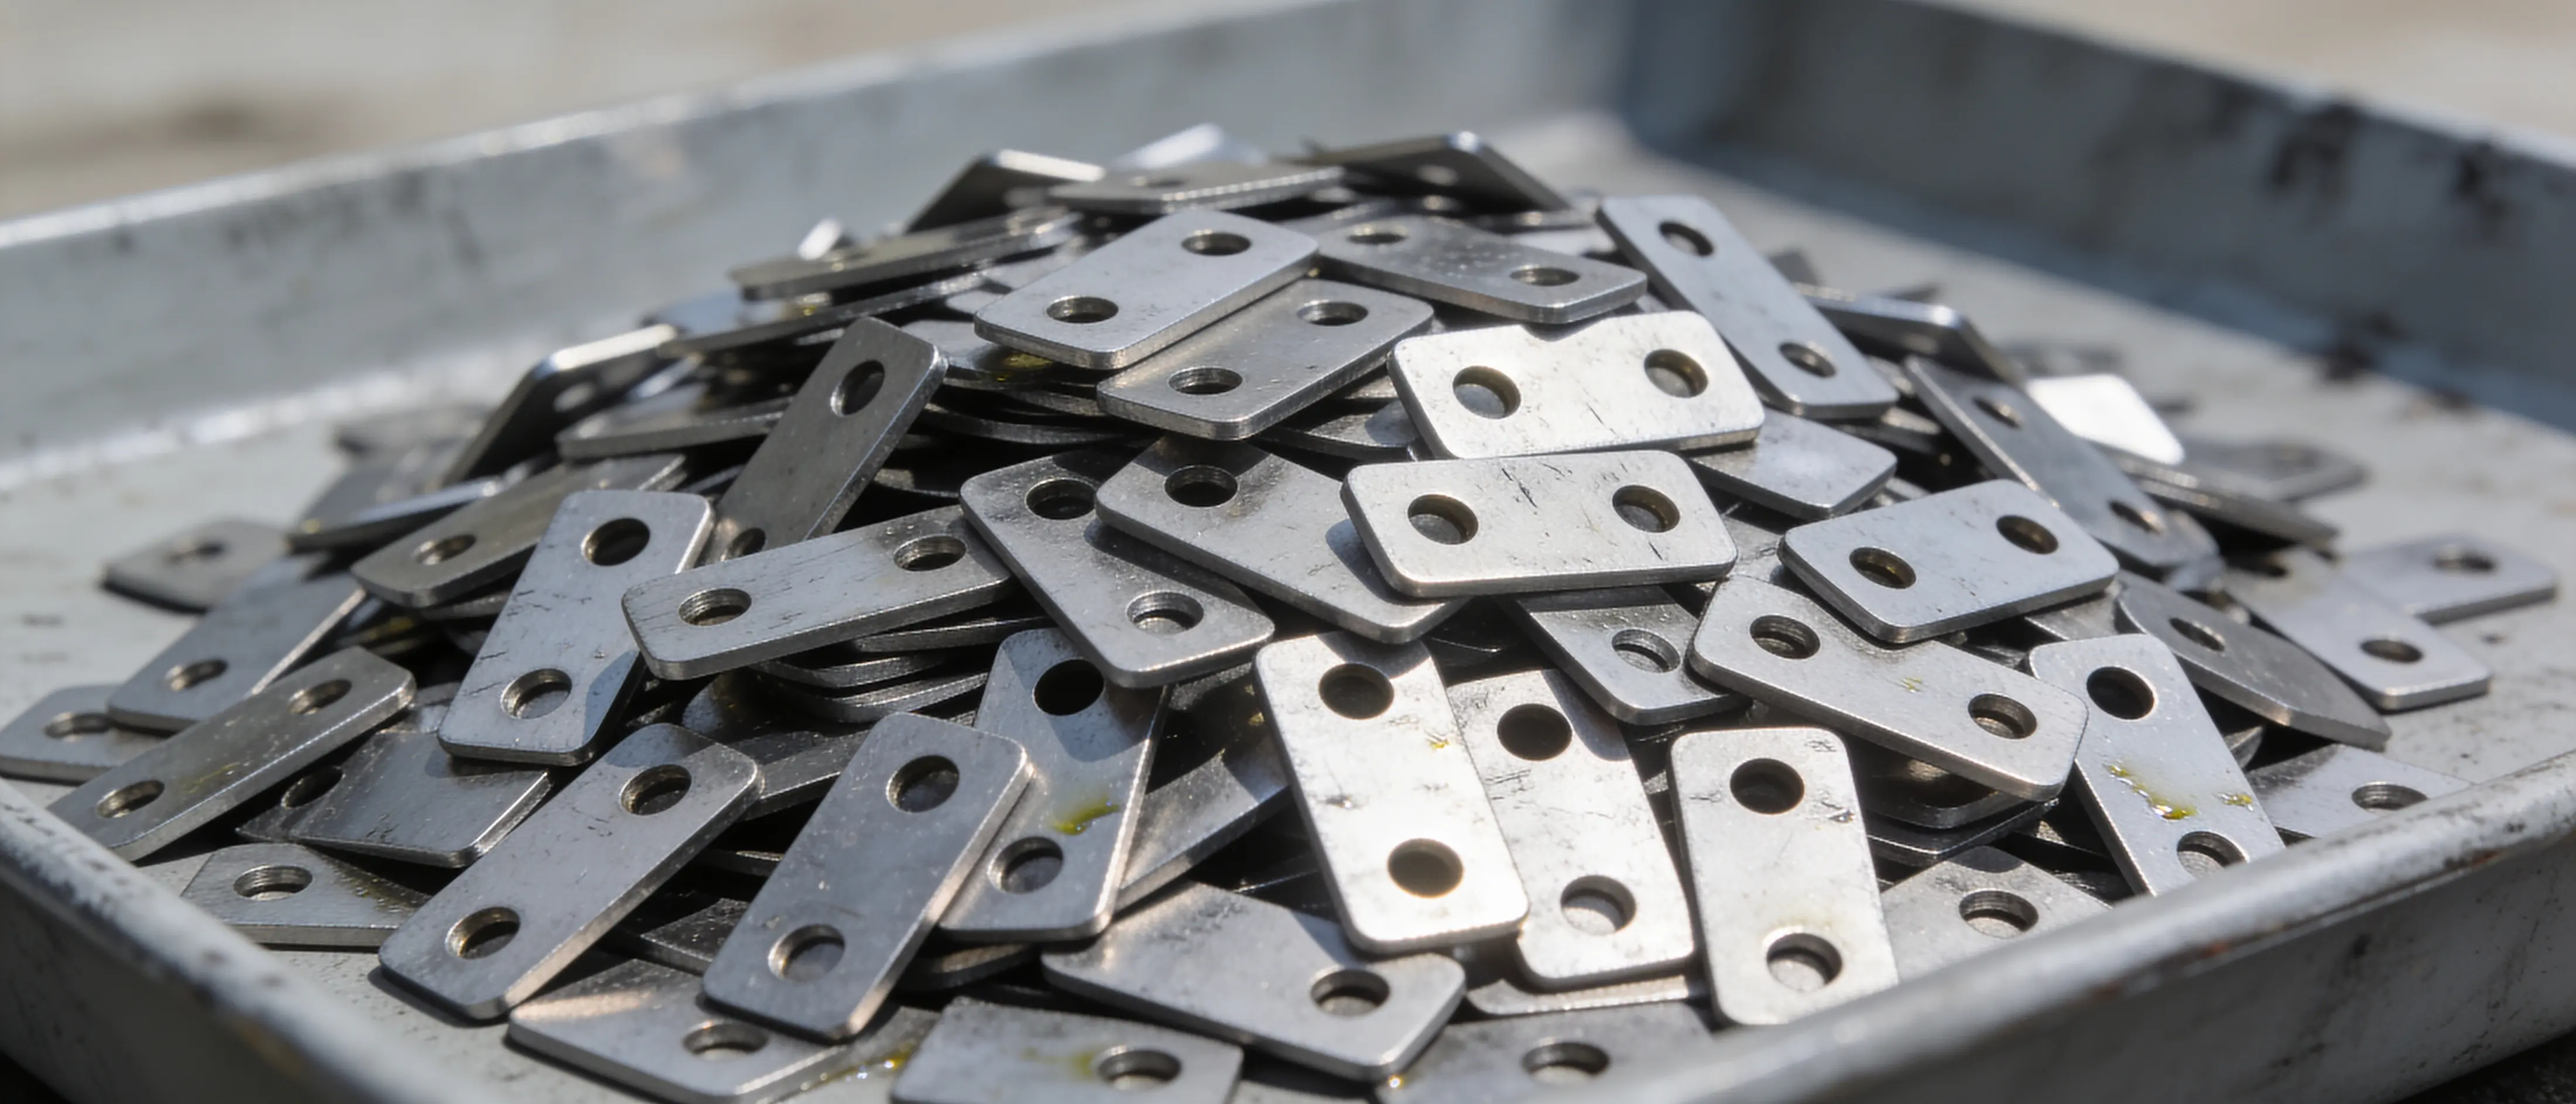
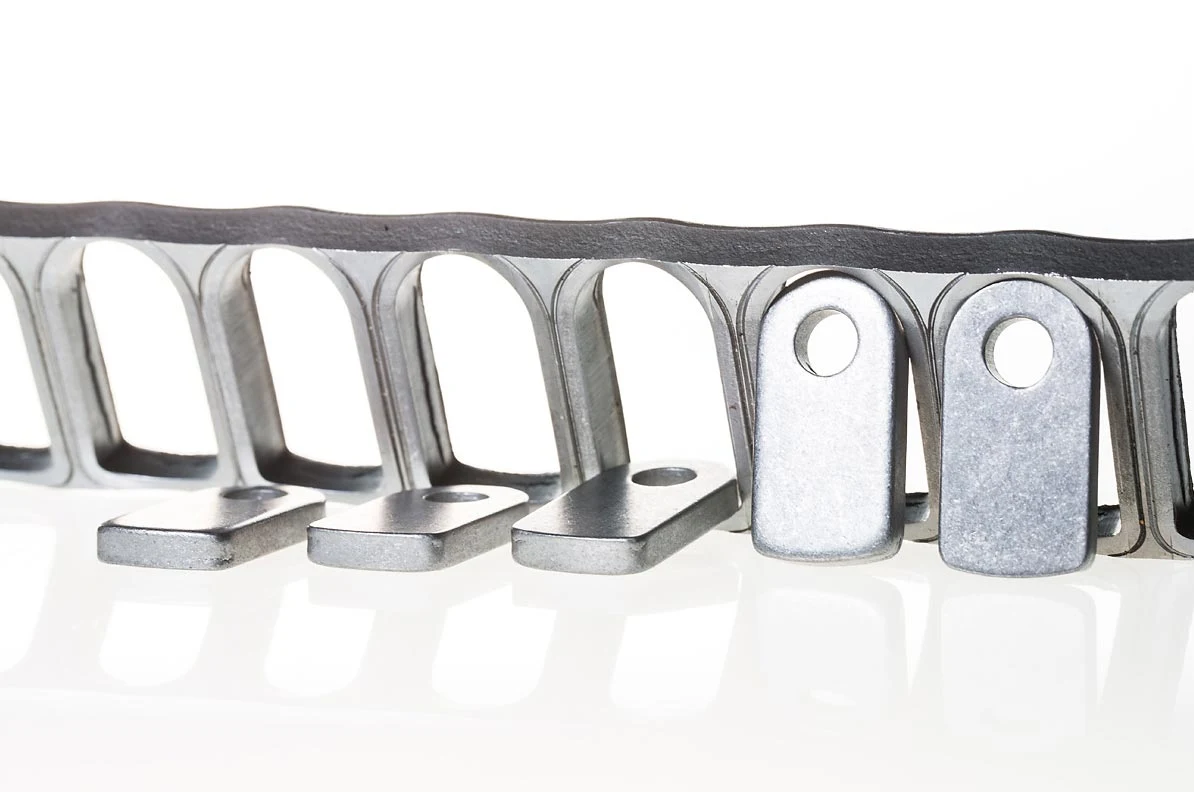
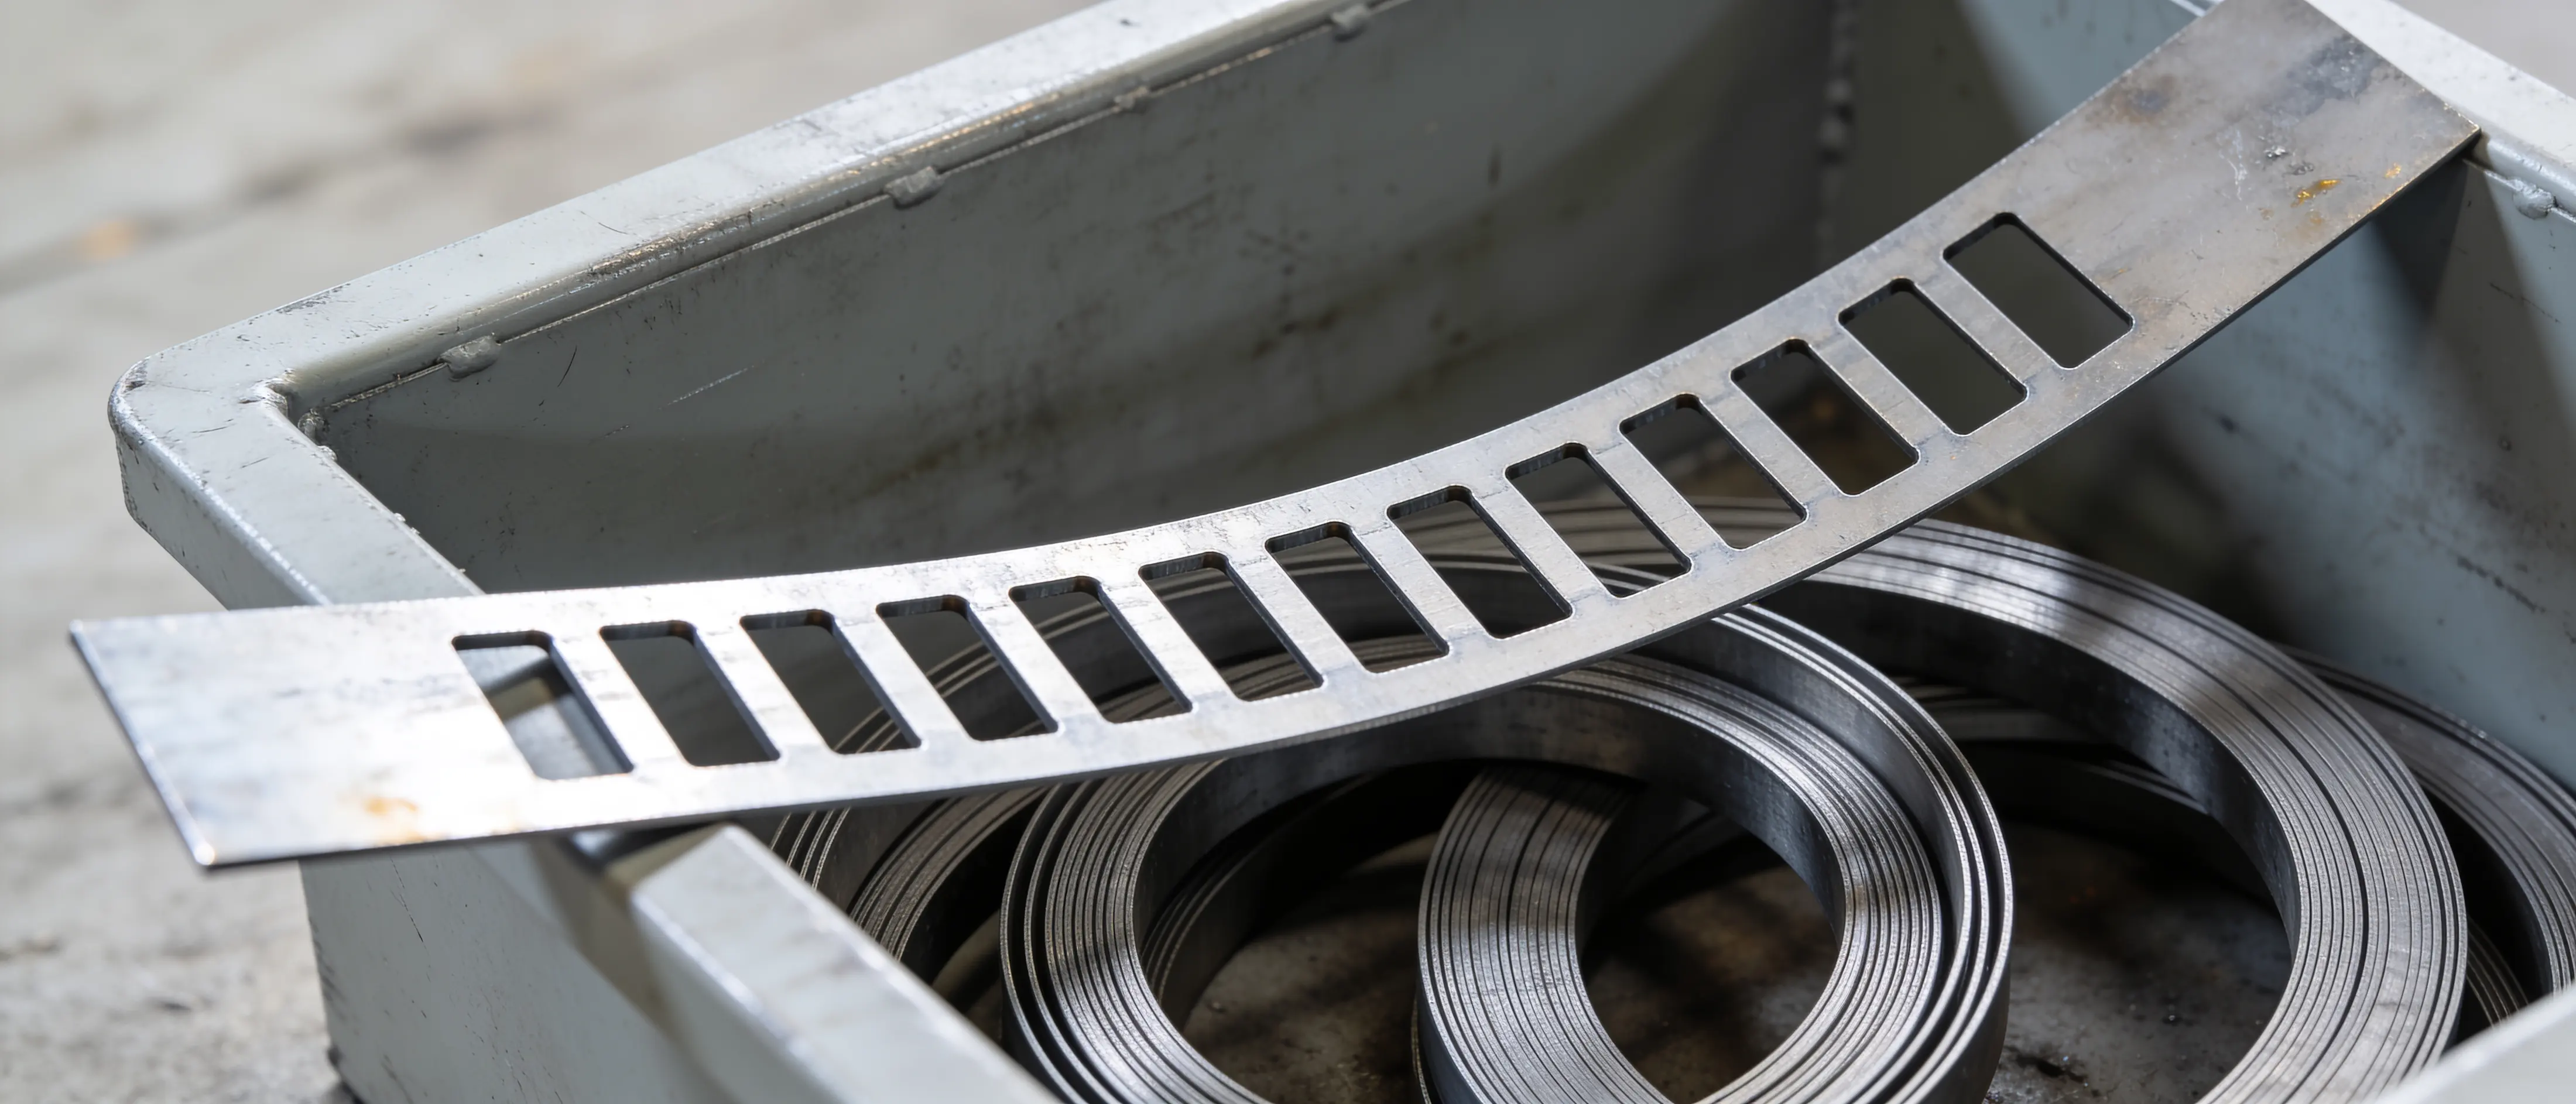
Ein Stanzstreifen aus unserer Presse
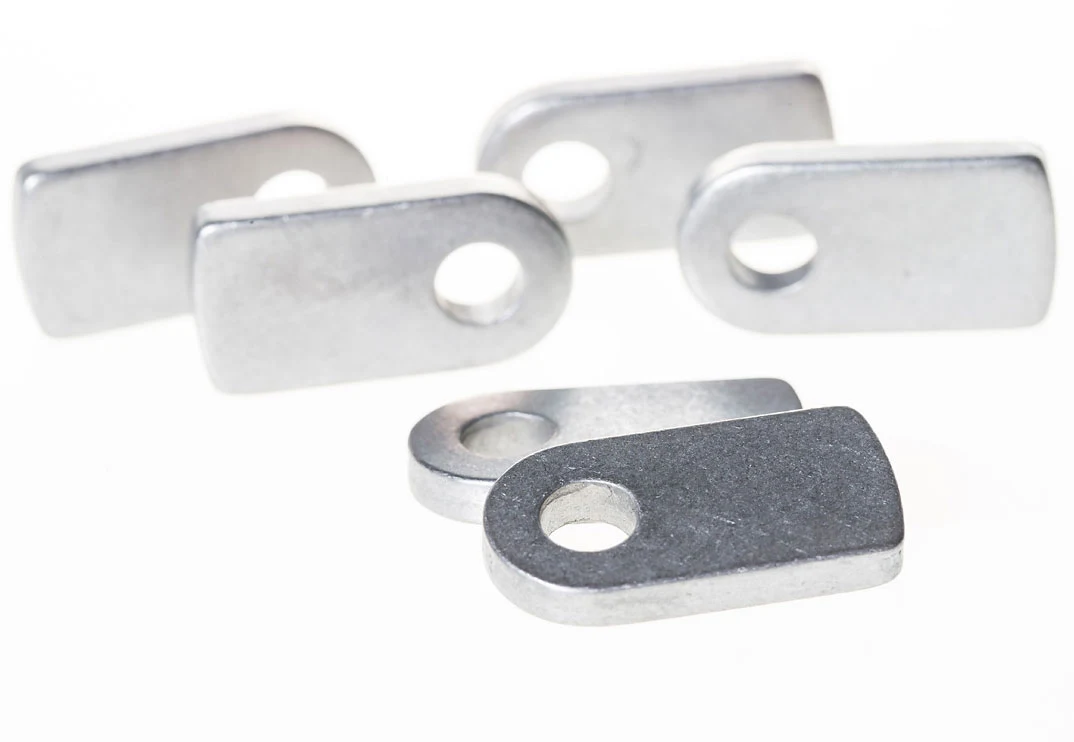
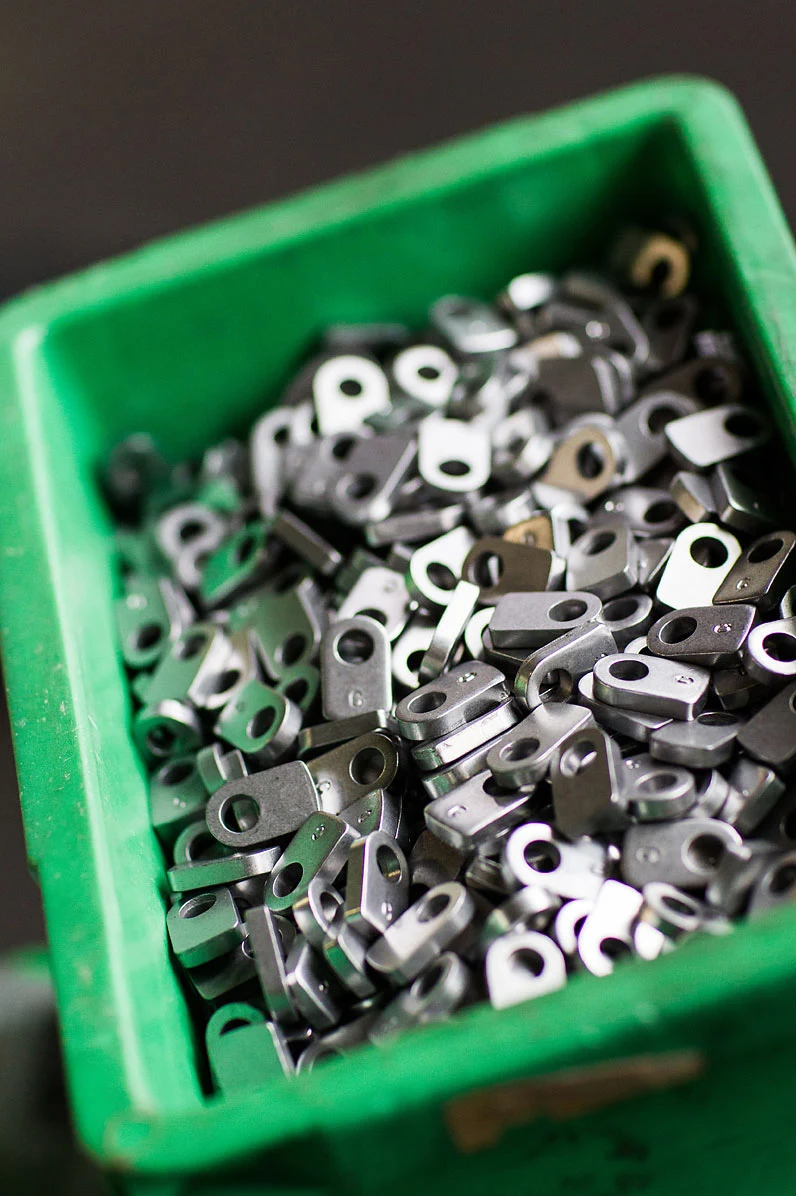
So sieht es in Wirklichkeit aus: Die Laschen hängen am Trägerstreifen, bis die letzte Station sie abtrennt. Wir stanzen in Folgeverbundwerkzeugen und in Einzelwerkzeugen, von 0,1 bis 5 mm Blechdicke auf Stanzautomaten von 20 bis 250 Tonnen.
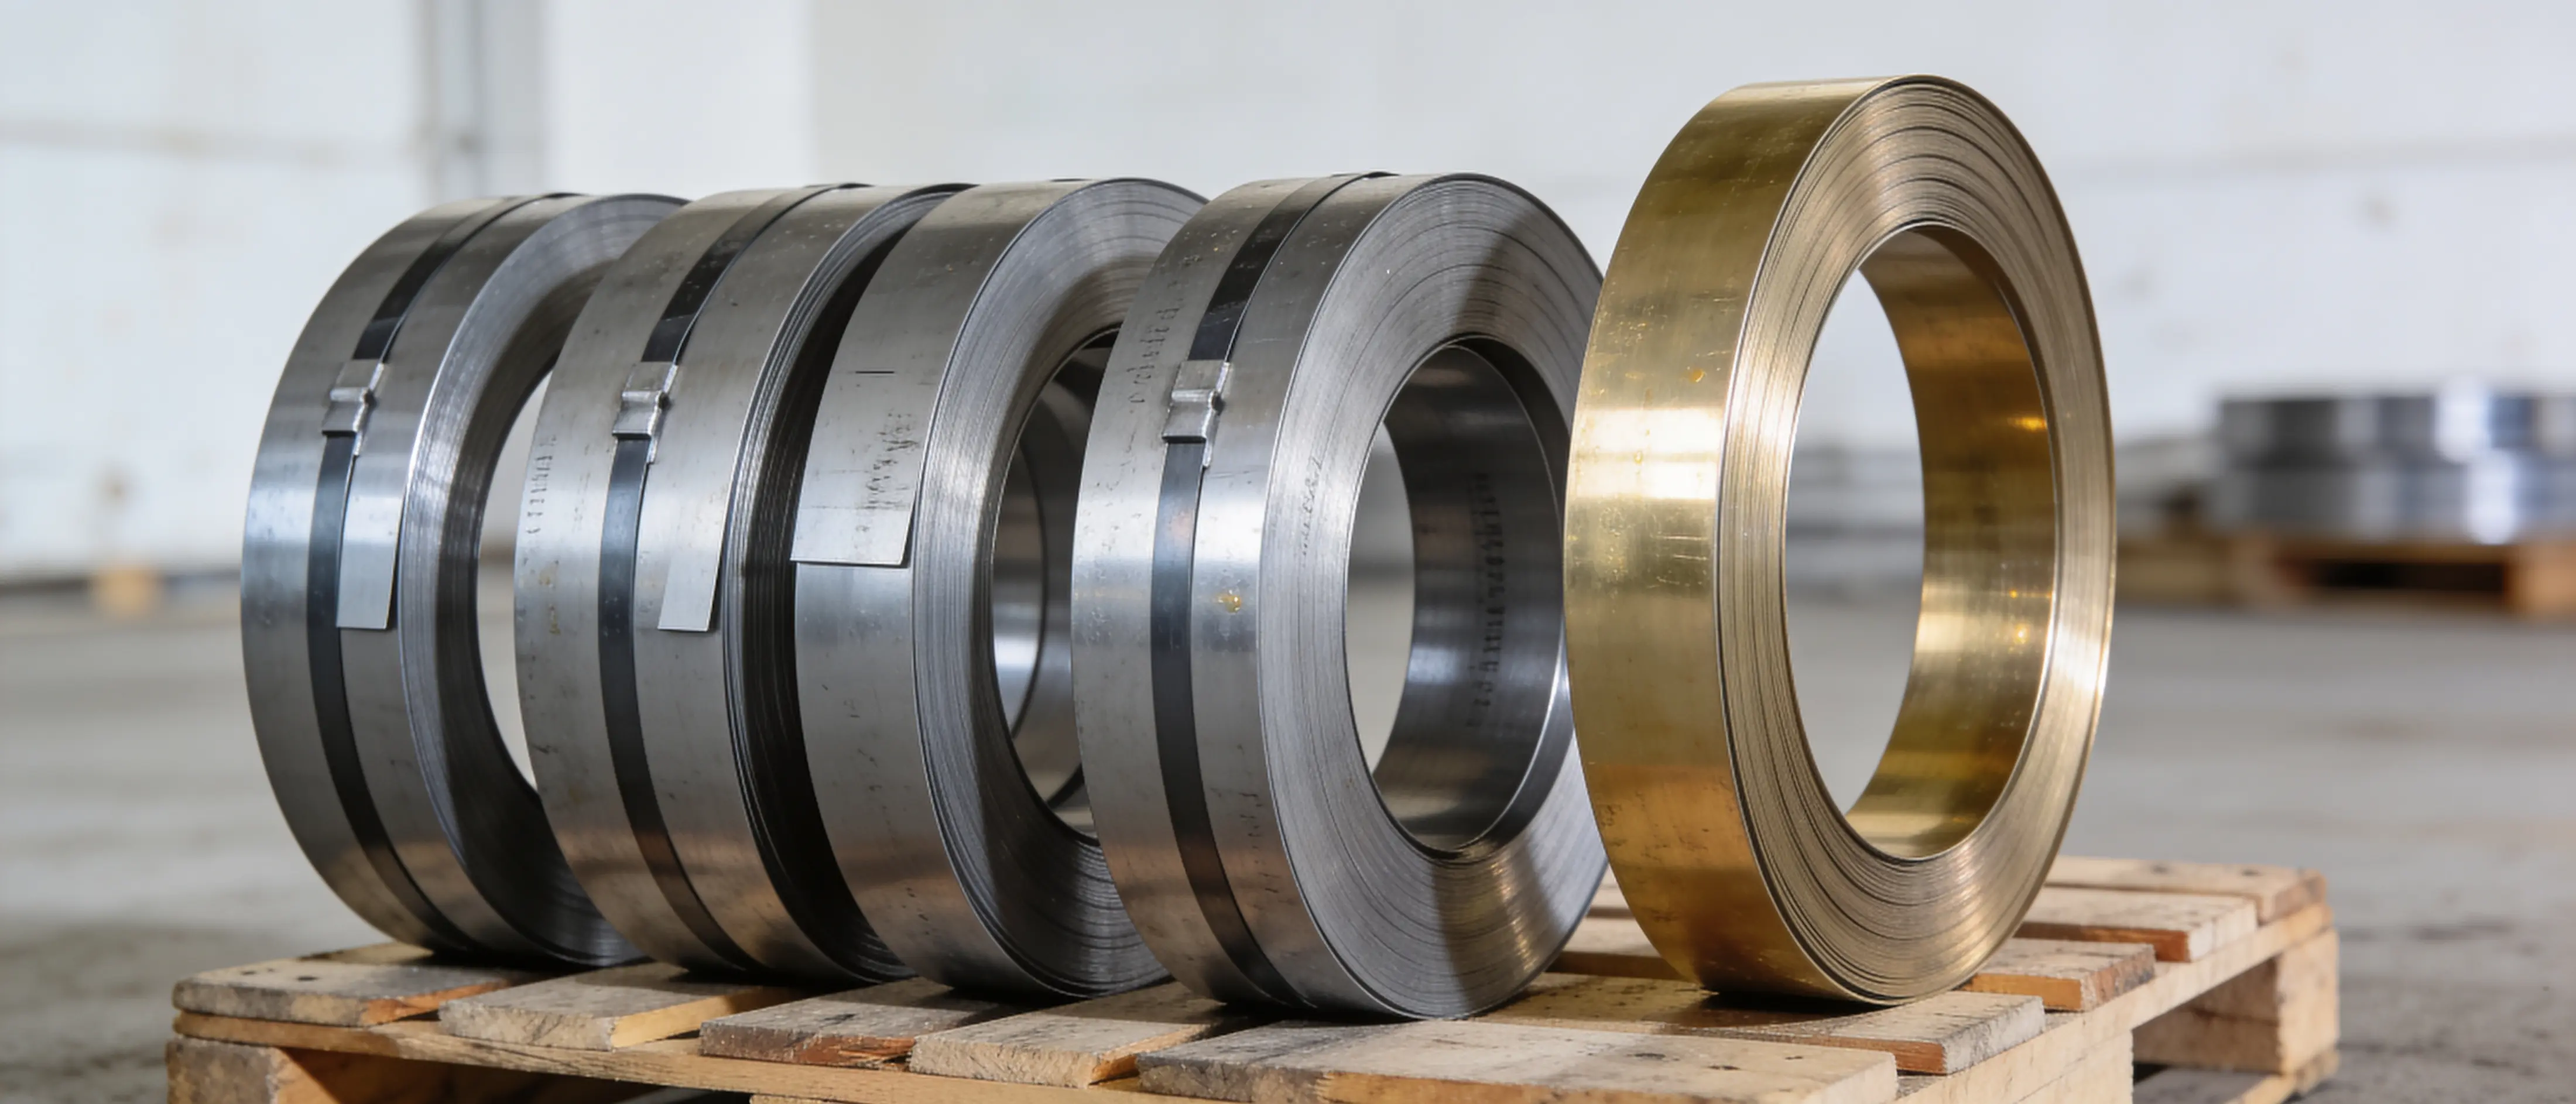
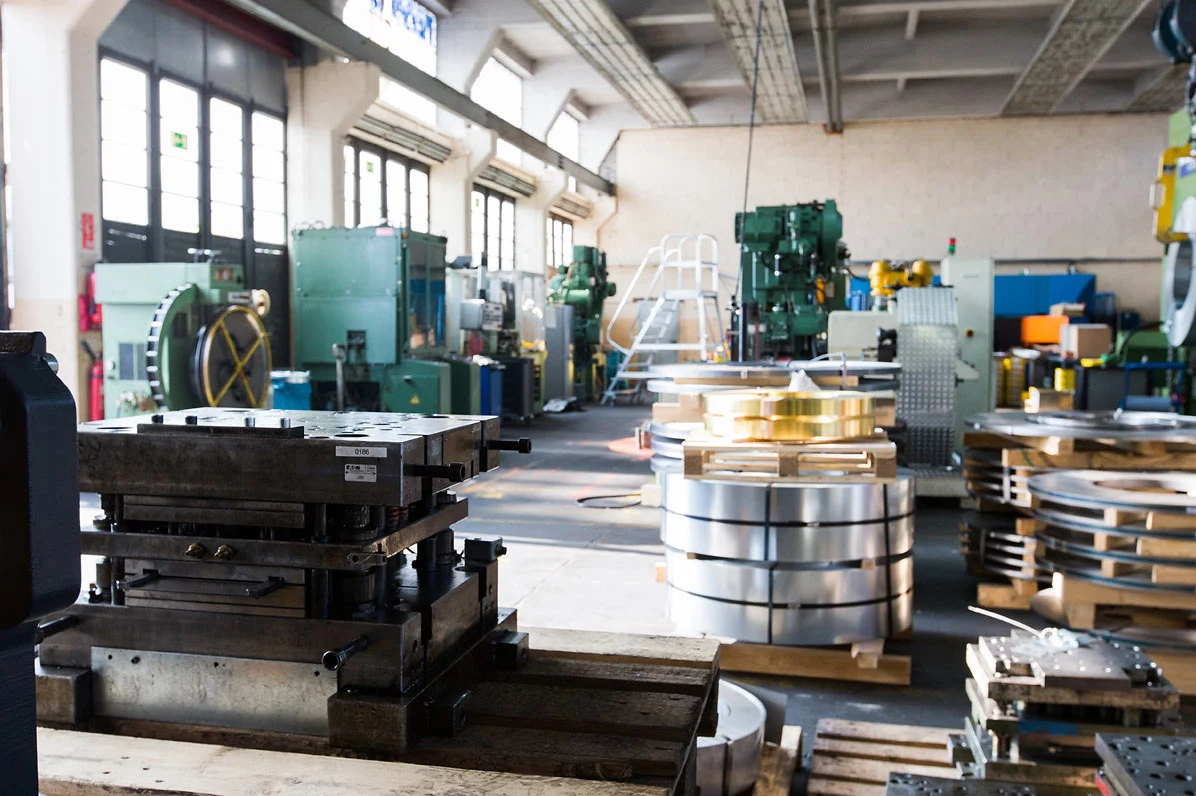
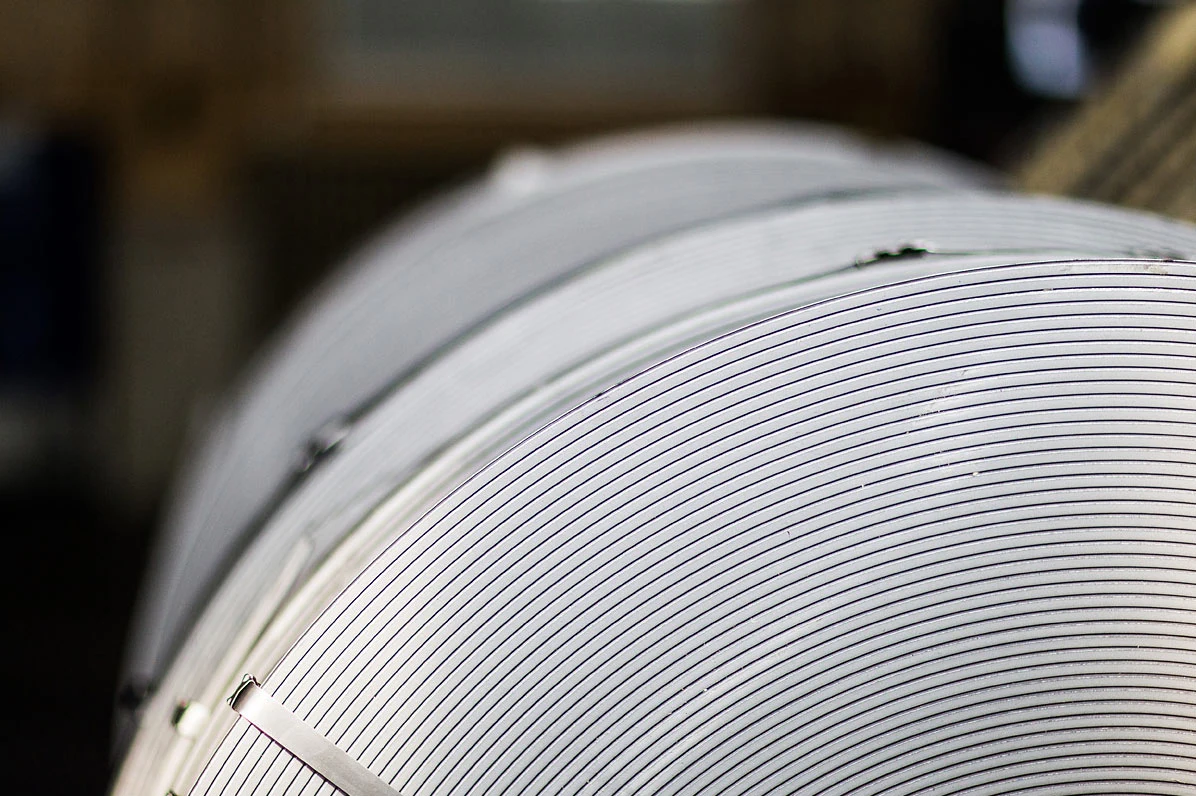
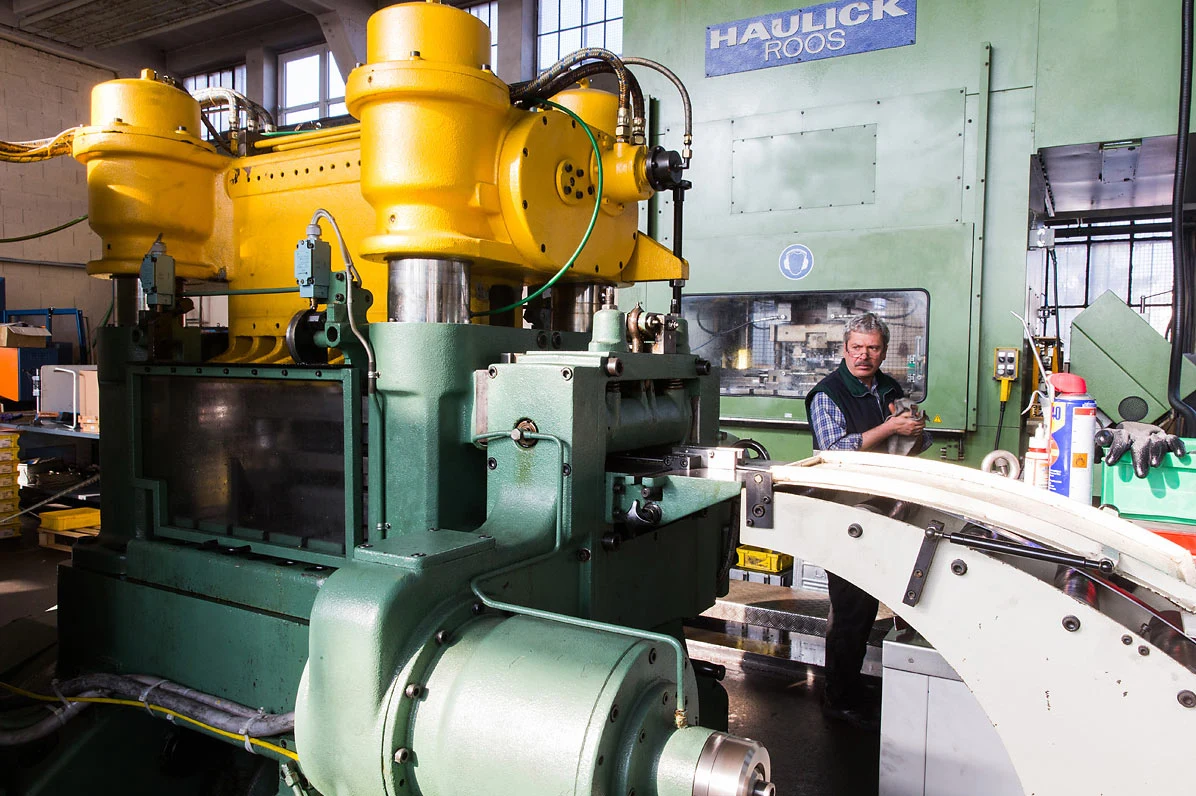
Coils, Werkzeuge und Pressen stehen bei uns in einer Halle.
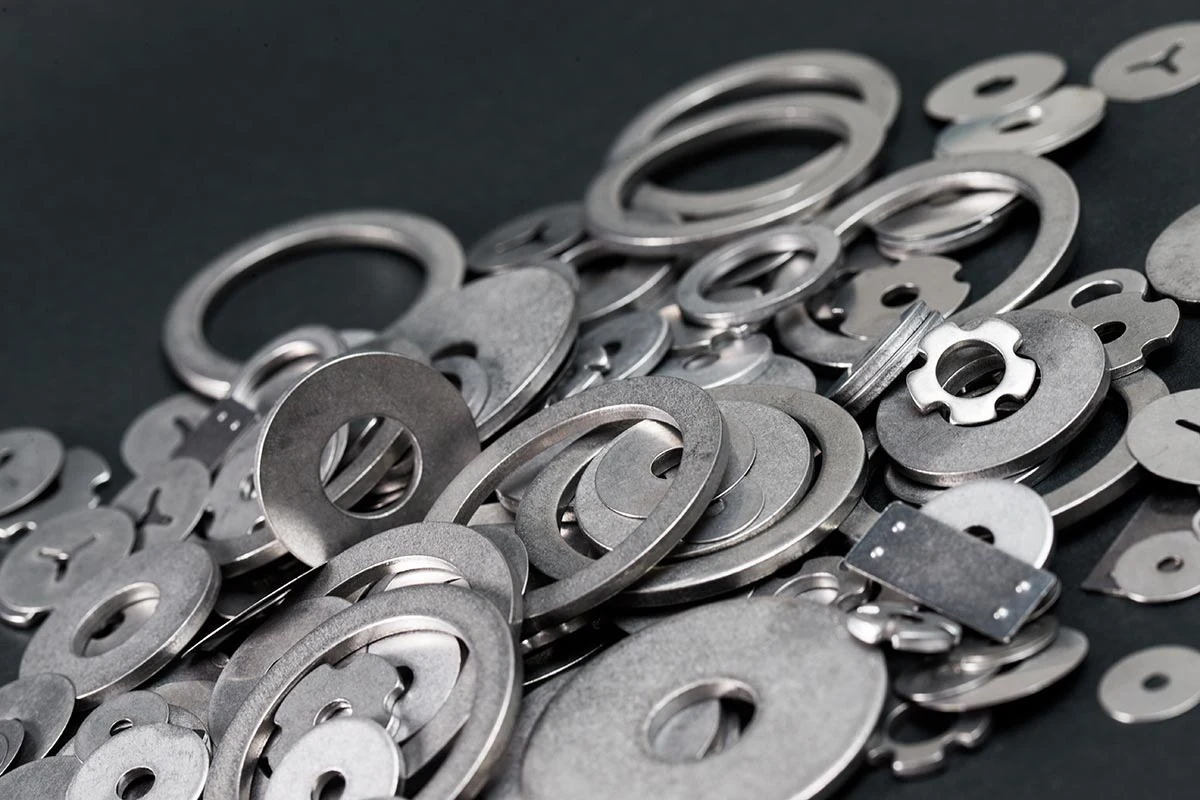
Was wir für Sie fertigen
Bis zu 1.500 Hübe pro Minute
So schnell laufen unsere Werkzeuge, wenn wir sie im eigenen Haus auf die Presse abstimmen. Die Linie zeigt den Weg des Stößels in einer Sekunde.
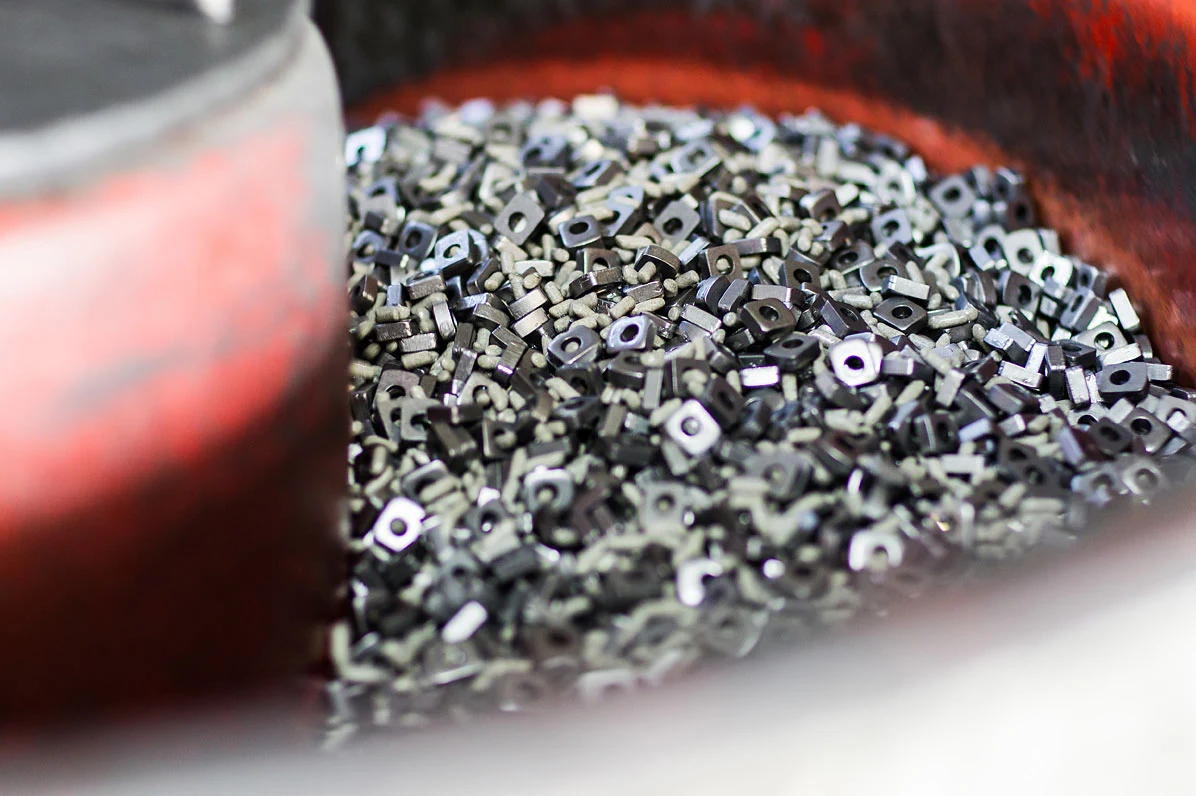
Qualität, die wir messen
Unser Qualitätsmanagement ist nach DIN EN ISO 9001:2015 zertifiziert. Wir erfassen Fehler, gehen jeder Ursache nach und prüfen, ob unsere Maßnahmen wirken.
Sie haben eine Zeichnung oder ein Muster?
Schicken Sie uns Ihr Teil. Wir prüfen, wie es sich am besten stanzen lässt, und melden uns mit einem Angebot.
Anfrage stellen